铸造行业中的金属磨料应用
介绍铸钢丸与铸钢砂在铸件清砂、氧化皮去除、机加工前清理、检测前处理和涂装准备中的主要作用及选型逻辑。
查看本页信息,并结合实际工况确认产品选择。
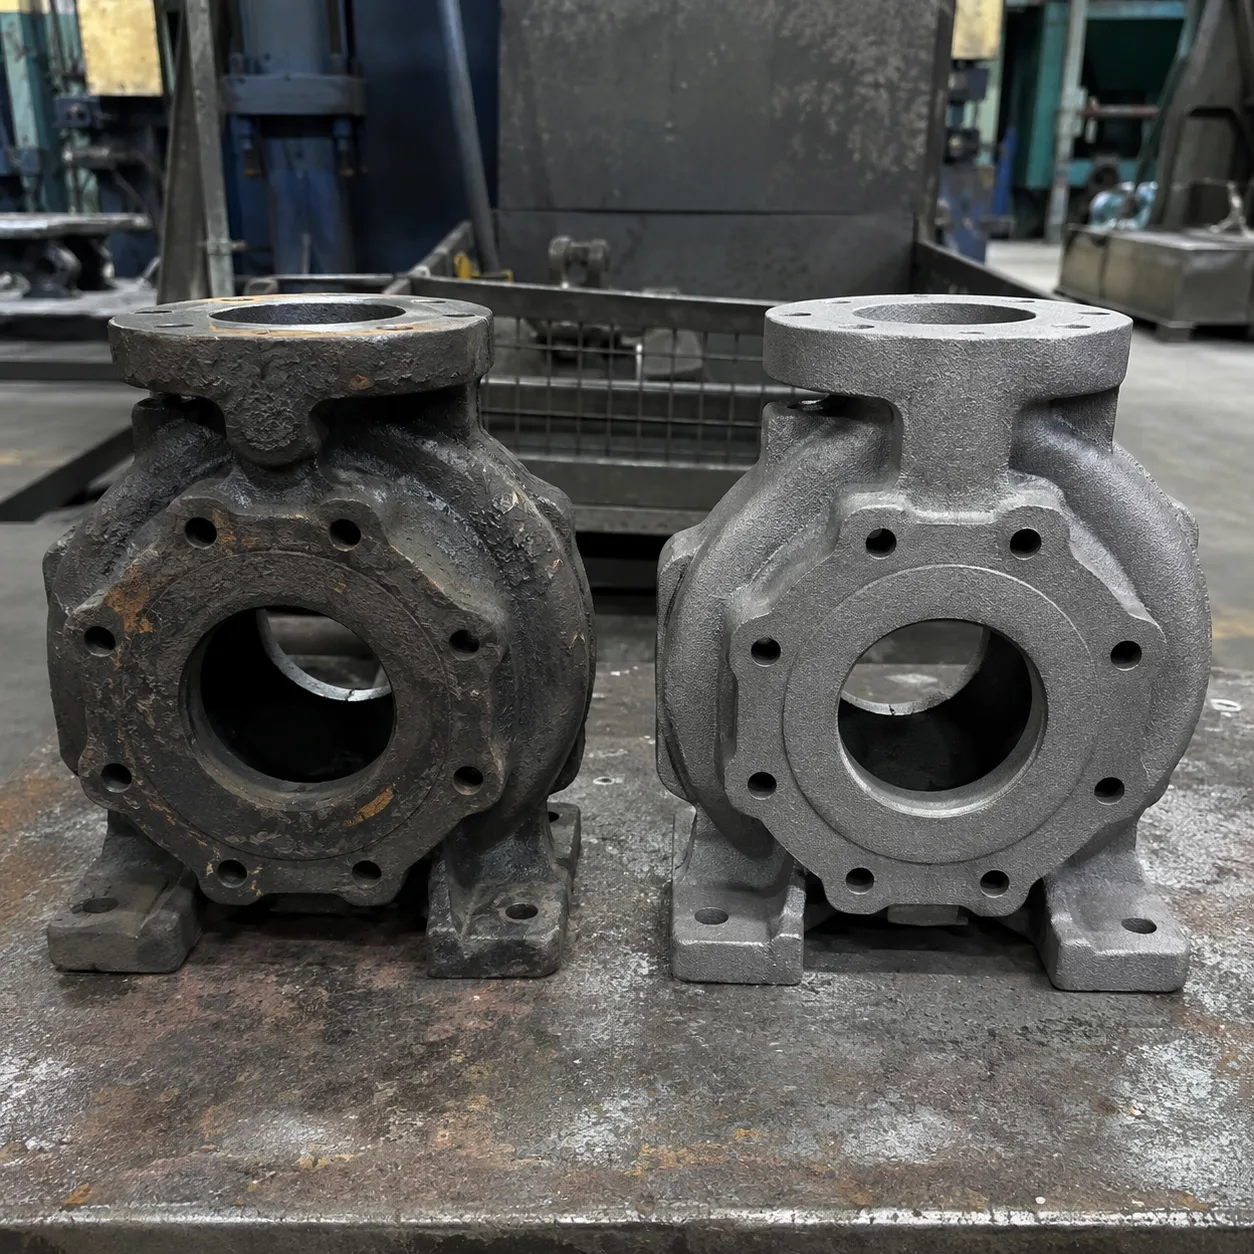
铸件从模具里取出来,并不代表处理就结束了。落砂、冷却之后,钢铁铸件表面往往还带着型砂、烧结砂、氧化皮和各种工艺残留。这些东西不处理干净,后面的检测、机加工、焊接、涂装、装配都会受影响,所以表面清理是铸造生产里绕不开的一环。ASM International 的铸造设备工程资料把抛丸、清芯、去浇冒口和飞边处理都归为典型铸件清理工序(Nath, 2023)。
对钢铁铸造厂来说,铸钢丸通常是清砂和常规铸件清理的主力;铸钢砂靠棱角提供更强切削,更适合处理牢固氧化皮、锈层,或者需要更明显表面轮廓的场合。ISO 11124-3 同时规范高碳铸钢丸和铸钢砂,并指出这类磨料尤其适合有回收和重复利用系统的喷射清理设备(International Organization for Standardization [ISO], 2018)。
钢丸是铸件清砂的主要选择
铸钢丸接近球形,靠抛丸器或压缩空气加速后连续撞击铸件表面。落砂后的铸钢件、灰铸铁、球墨铸铁等工件,用这种冲击能清掉残余型砂、氧化层和一般附着物,同时覆盖较大的外表面积。
典型工件包括阀体、泵体、法兰、管件、轮毂、变速箱壳体、汽车铸件和工程机械铸件。SAE J827 对用于 blast cleaning 的高碳铸钢丸化学成分和物理特性提出要求,SAE J444 则建立常见 S 系列钢丸的粒度编号体系(SAE International, 2019a, 2023)。
清理不仅是为了外观
残留的型砂和氧化层不只是看着脏。硬砂粒会加速机加工刀具磨损,氧化层盖在表面也让人看不清真实状态。抛丸清理的意义,是给后续外观检查、尺寸检测、机加工、焊接和涂装提供一个更稳定的表面。
复杂铸件的清理效果也不只取决于钢丸。加强筋、凹槽、深腔和遮挡区域能不能打到,还受抛丸器位置、工件运动方式、处理时间、磨料流量和喷射角度影响。ASM 的铸件清理资料强调,抛丸要和落砂、清芯、切割、打磨、热处理和质量检查放在一起看,不能当成孤立工序(Nath, 2023)。
什么时候需要钢砂
钢砂不是普通清砂的默认选项,因为棱角颗粒比球形钢丸切削更狠。但铸件表面有牢固氧化皮、热处理氧化层、储存锈蚀,或者后续涂装需要更明显表面轮廓时,钢砂的价值就出来了。
SAE J1993 把高碳铸钢砂用于 blast cleaning 和 etching 等工况(SAE International, 2019b)。所以选钢砂的依据是目标表面状态,不是单纯追求更猛的清理。
薄壁铸件、尖锐边缘、精加工余量小或尺寸敏感的区域,钢砂作用太强可能造成不必要的表面变化。这类工件更适合从钢丸和较温和的工艺参数开始。
粒度决定冲击与覆盖之间的平衡
钢丸尺寸对清理行为影响明显。大颗粒单颗质量高,单次冲击更强;小颗粒数量更多,覆盖更密。
实际铸造清理中,粗粒钢丸适合大型、厚重铸件和较牢固的砂或氧化层;中等粒度钢丸适合多数常规钢铁铸件;细粒钢丸覆盖更密,更容易打到较小的表面结构。SAE J444 对 S、G 系列粒度做了标准化,方便铸造厂、设备商和磨料供应商用同一套规格语言(SAE International, 2023)。
铸件最终粗糙度不是钢丸编号单独决定的。Nwaogu et al. (2013) 的研究表明,初始铸造表面和后续喷射清理条件会共同影响最终粗糙特征。Yamabe & Kobayashi (2006) 对球墨铸铁的研究也显示,抛丸会改变表面粗糙度和残余应力状态,所以清理强度和表面完整性要一起考虑。
工作混合料与回收系统同样重要
铸造厂的抛丸机不是一直用全新单一粒度钢丸。钢丸反复循环会逐渐磨损、破碎,设备里形成由新丸和不同粒径旧丸组成的 operating mix(工作混合料)。稳定的工作混合料才能兼顾冲击能量和覆盖能力。
铸造行业还有个特殊问题:从铸件表面清掉的型砂会进入磨料循环系统。砂粒、粉尘和破碎磨料分离不干净,会改变实际喷射介质组成,设备磨损也更快。
不同铸件需要不同设备形式。能翻滚且不易碰伤的中小型铸件常用履带或滚筒式抛丸;复杂且不适合互相碰撞的零件用吊钩或悬挂式设备;大型重型铸件用转台式或专用抛丸室。磨料本身弥补不了喷射覆盖不足,工件姿态、抛丸器位置和处理时间必须和磨料一起匹配。
钢丸与钢砂在铸造中的作用区别
铸造工艺需求 | 铸钢丸 | 铸钢砂 |
|---|---|---|
铸件残砂去除 | 主要选择 | 条件性使用 |
常规铸件表面清理 | 主要选择 | 条件性使用 |
一般氧化皮去除 | 适用 | 更强切削方案 |
热处理氧化皮 | 适用 | 适合牢固氧化层 |
机加工前清理 | 常用 | 需控制表面变化 |
检测前表面清理 | 常用 | 条件性使用 |
涂装前表面准备 | 可用 | 需要明显轮廓时更有价值 |
薄壁或尺寸敏感铸件 | 通常更容易控制 | 需更加谨慎 |
铸件材质决定磨料边界
普通碳钢钢丸和钢砂主要适用于钢铁类铸件,不能自动套用到铝合金、不锈钢或其他对铁质残留敏感的铸件。这类材料要单独评价磨料残留、设备清洁、循环系统隔离和后续耐腐蚀要求。
铸造客户真正需要匹配的是整套工艺
合理的金属磨料系统不只是把铸件“打干净”,还连接落砂之后的多个环节:去掉型砂和氧化层、露出真实铸件表面、为检测和机加工创造条件,需要时为涂装准备表面。
铸件清砂和常规表面清理,铸钢丸通常是主要产品;需要更强氧化皮去除或特定表面轮廓时,铸钢砂提供更具切削性的选择。最终结果仍取决于粒度、硬度、工作混合料、抛射速度、设备结构、处理时间、铸件几何形状和原始表面状态。
YUXIN 可供应 S70–S1110 高碳铸钢丸,以及 GP、GL、GH 三种硬度类型、G12–G120 粒度范围的铸钢砂。
Reference List
International Organization for Standardization. (2018). Preparation of steel substrates before application of paints and related products—Specifications for metallic blast-cleaning abrasives—Part 3: High-carbon cast-steel shot and grit (ISO Standard No. 11124-3:2018). https://www.iso.org/standard/66706.html
Nath, J. (2023). Casting cleaning operations. In Casting equipment engineering guide (pp. 95–114). ASM International. https://doi.org/10.31399/asm.tb.ceeg.t59370095
Nwaogu, U. C., Tiedje, N. S., & Hansen, H. N. (2013). A non-contact 3D method to characterize the surface roughness of castings. Journal of Materials Processing Technology, 213(1), 59–68. https://doi.org/10.1016/j.jmatprotec.2012.08.008
SAE International. (2019a). High-carbon cast-steel shot (SAE Standard J827_201910). https://doi.org/10.4271/J827_201910
SAE International. (2019b). High-carbon cast-steel grit (SAE Standard J1993_201902). https://doi.org/10.4271/J1993_201902
SAE International. (2023). Cast shot and grit size specifications for cleaning and peening (SAE Standard J444_202306). https://doi.org/10.4271/J444_202306
Yamabe, J., & Kobayashi, M. (2006). Effects of surface roughness and residual stress on fatigue strength of shot blasted ductile cast irons with casting surfaces. Journal of the Society of Materials Science, Japan, 55(3), 301–308. https://doi.org/10.2472/jsms.55.301