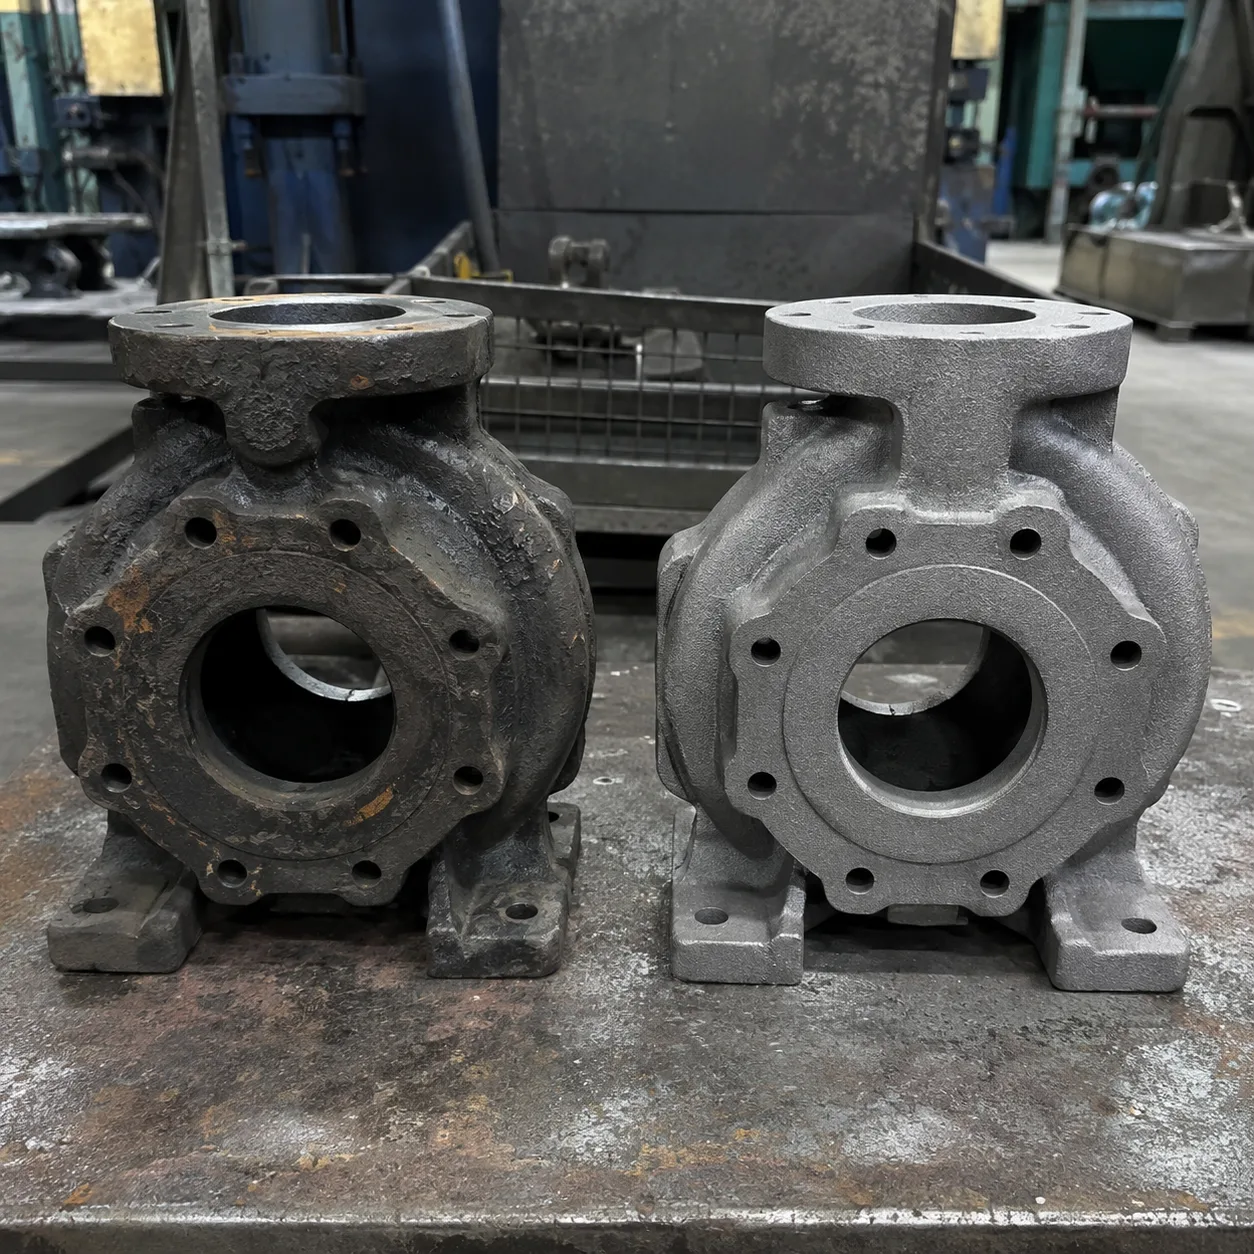
Abrasivos metálicos para fundición
Cómo se utilizan la granalla y el grit de acero moldeado en fundición para desarenar, eliminar cascarilla, limpiar piezas fundidas, preparar mecanizado e inspección y preparar recubrimientos.
Revise la información de esta página y confirme la selección del producto según el contexto operativo.
Después del desmoldeo y enfriamiento, las piezas fundidas de acero y hierro suelen conservar arena de moldeo, arena quemada, cascarilla y otros residuos de proceso. Estos contaminantes causan problemas en inspección, mecanizado, soldadura, recubrimiento y montaje, por lo que la limpieza superficial es una parte habitual del acabado en fundición. ASM International incluye el granallado, la eliminación de machos, el desbarbado y el desbaste entre las principales operaciones de limpieza de piezas fundidas (Nath, 2023).
Para fundiciones ferrosas, la granalla de acero moldeado suele ser el abrasivo reutilizable principal para desarenar y limpiar piezas en general. El grit de acero moldeado tiene un papel más especializado porque sus partículas angulares cortan con más agresividad. ISO 11124-3 cubre la granalla y el grit de acero moldeado de alto carbono para limpieza por chorro y señala que ambos son especialmente adecuados cuando se dispone de recuperación y reutilización del abrasivo (International Organization for Standardization [ISO], 2018).
Granalla de acero para desarenar y limpieza general de piezas fundidas
La granalla de acero casi esférica se proyecta contra la superficie de la pieza mediante turbinas o aire comprimido. Los impactos repetidos eliminan arena de moldeo residual, óxidos superficiales y contaminación general de proceso en piezas de acero fundido, hierro gris, hierro dúctil y otras piezas ferrosas.
Las piezas típicas incluyen cuerpos de válvulas, carcasas de bombas, bridas, accesorios de tubería, ruedas, cubos, carcasas de cajas de cambios, piezas fundidas de automoción y de equipos pesados. SAE J827 define los requisitos de composición química y características físicas para la granalla de acero moldeado de alto carbono utilizada en limpieza por chorro o shot peening, mientras que SAE J444 da el sistema estándar de designación de tamaños S (SAE International, 2019a, 2023).
Limpiar no es solo cuestión de apariencia. La arena puede acelerar el desgaste de herramientas en mecanizado, y la cascarilla o la contaminación superficial dificultan ver la superficie real de la pieza. Una pieza correctamente limpiada es más fácil de inspeccionar y está mejor preparada para mecanizar, soldar o recubrir.
Cuándo es útil el grit de acero
El grit de acero no suele ser la primera opción para el desarenado rutinario en fundición. Su forma angular produce una acción de corte y raspado más fuerte que la granalla esférica. Resulta útil cuando una pieza fundida tiene cascarilla fuertemente adherida, cascarilla de tratamiento térmico, óxido de almacenamiento o necesita un perfil superficial más pronunciado antes del recubrimiento.
SAE J1993 describe el grit de acero moldeado de alto carbono para operaciones de limpieza por chorro y grabado (SAE International, 2019b). El grit es la opción correcta cuando la limpieza por impacto por sí sola no logra la condición superficial requerida de forma eficiente.
En piezas de pared delgada, bordes afilados o zonas sensibles a dimensiones, demasiada agresividad del grit puede causar daños superficiales no deseados. Por eso, la granalla de acero es el punto de partida habitual para la limpieza general de piezas fundidas.
Tamaño de granalla, estado superficial y resultado de limpieza
El tamaño de la granalla cambia el equilibrio entre energía de impacto y cobertura. La granalla más grande tiene más masa por partícula y golpea con más fuerza. La granalla más pequeña aporta más partículas por unidad de masa y una cobertura más densa.
En la práctica de fundición:
La granalla más gruesa se adapta a piezas pesadas y arena o cascarilla fuertemente adheridas.
La granalla media ofrece un equilibrio práctico para la limpieza general.
La granalla más fina proporciona una cobertura más densa y llega mejor a los detalles superficiales pequeños.
SAE J444 normaliza las designaciones de tamaño de granalla y grit de acero moldeado, lo que facilita la comunicación entre fundiciones, fabricantes de equipos y proveedores de abrasivos (SAE International, 2023).
La superficie final no depende solo del tamaño de la granalla. La investigación sobre superficies fundidas muestra que la rugosidad después del granallado depende tanto de la superficie original como del propio proceso de granallado (Nwaogu et al., 2013). La investigación sobre hierro dúctil también muestra que el granallado puede cambiar la rugosidad superficial y las tensiones residuales, por lo que la intensidad de limpieza y la integridad superficial deben considerarse juntas (Yamabe & Kobayashi, 2006).
Mezcla operativa y recuperación del abrasivo
Una máquina de granallado de fundición nunca contiene solo abrasivo nuevo. Durante la circulación repetida, la granalla se desgasta y se rompe en partículas más pequeñas, creando una mezcla operativa de distintos tamaños. Una mezcla estable ayuda a equilibrar la energía de impacto y la cobertura superficial.
Las fundiciones también tienen un problema de reciclaje específico: la arena de moldeo eliminada de las piezas entra en el sistema de recuperación del abrasivo. Si la arena, los finos y el abrasivo roto no se separan eficazmente, pueden cambiar el rendimiento del granallado y aumentar el desgaste del equipo.
El abrasivo por sí solo no puede compensar una mala cobertura de granallado. Las máquinas de tambor, los sistemas de colgado, las mesas giratorias y las líneas continuas tratan las piezas de forma diferente. Las cavidades profundas, nervaduras y geometrías complejas necesitan el movimiento de pieza, la posición de turbina, el flujo de abrasivo y el tiempo de ciclo adecuados para exponerse correctamente al chorro.
Granalla de acero vs. grit de acero en aplicaciones de fundición
Requisito de fundición | Granalla de acero | Grit de acero |
|---|---|---|
Eliminación de arena residual | Opción principal | Condicional |
Limpieza general de piezas | Opción principal | Condicional |
Eliminación de cascarilla | Adecuada | Opción más agresiva |
Cascarilla de tratamiento térmico | Adecuada | Útil para cascarilla muy adherida |
Preparación antes del mecanizado | Común | Usar con control superficial |
Preparación antes de inspección | Común | Condicional |
Preparación de recubrimiento | Adecuada si el perfil basta | Útil cuando se requiere más perfil |
Piezas delgadas o sensibles a dimensiones | Generalmente más fácil de controlar | Requiere mayor precaución |
Compatibilidad de materiales
La granalla y el grit de acero al carbono son principalmente adecuados para piezas fundidas ferrosas. No deben usarse automáticamente en aluminio, acero inoxidable u otras piezas sensibles a la contaminación porque las partículas ferrosas transferidas pueden entrar en conflicto con la resistencia a la corrosión, la apariencia o los requisitos de limpieza.
Para esos materiales, la compatibilidad del abrasivo, la limpieza del equipo, la separación del sistema de recuperación y las especificaciones del cliente requieren una evaluación separada.
Lógica práctica de selección en fundición
Para desarenar y limpiar piezas fundidas de forma rutinaria, la granalla de acero moldeado es normalmente el producto principal porque ofrece una cobertura de impacto amplia y repetible. El grit de acero es la opción más agresiva cuando hay que tratar cascarilla firmemente adherida, óxido o un perfil de recubrimiento definido.
El resultado final depende de todo el proceso: tamaño de granalla, dureza, mezcla operativa, velocidad de proyección, geometría de la máquina, tiempo de ciclo, forma de la pieza y estado superficial inicial son factores que importan.
YUXIN suministra granalla de acero moldeado de alto carbono de S70 a S1110 y grit de acero moldeado en clases de dureza GP, GL y GH de G12 a G120.
Referencias
International Organization for Standardization. (2018). Preparation of steel substrates before application of paints and related products—Specifications for metallic blast-cleaning abrasives—Part 3: High-carbon cast-steel shot and grit (ISO Standard No. 11124-3:2018). https://www.iso.org/standard/66706.html
Nath, J. (2023). Casting cleaning operations. In Casting equipment engineering guide (pp. 95–114). ASM International. https://doi.org/10.31399/asm.tb.ceeg.t59370095
Nwaogu, U. C., Tiedje, N. S., & Hansen, H. N. (2013). A non-contact 3D method to characterize the surface roughness of castings. Journal of Materials Processing Technology, 213(1), 59–68. https://doi.org/10.1016/j.jmatprotec.2012.08.008
SAE International. (2019a). High-carbon cast-steel shot (SAE Standard J827_201910). https://doi.org/10.4271/J827_201910
SAE International. (2019b). High-carbon cast-steel grit (SAE Standard J1993_201902). https://doi.org/10.4271/J1993_201902
SAE International. (2023). Cast shot and grit size specifications for cleaning and peening (SAE Standard J444_202306). https://doi.org/10.4271/J444_202306
Yamabe, J., & Kobayashi, M. (2006). Effects of surface roughness and residual stress on fatigue strength of shot blasted ductile cast irons with casting surfaces. Journal of the Society of Materials Science, Japan, 55(3), 301–308. https://doi.org/10.2472/jsms.55.301