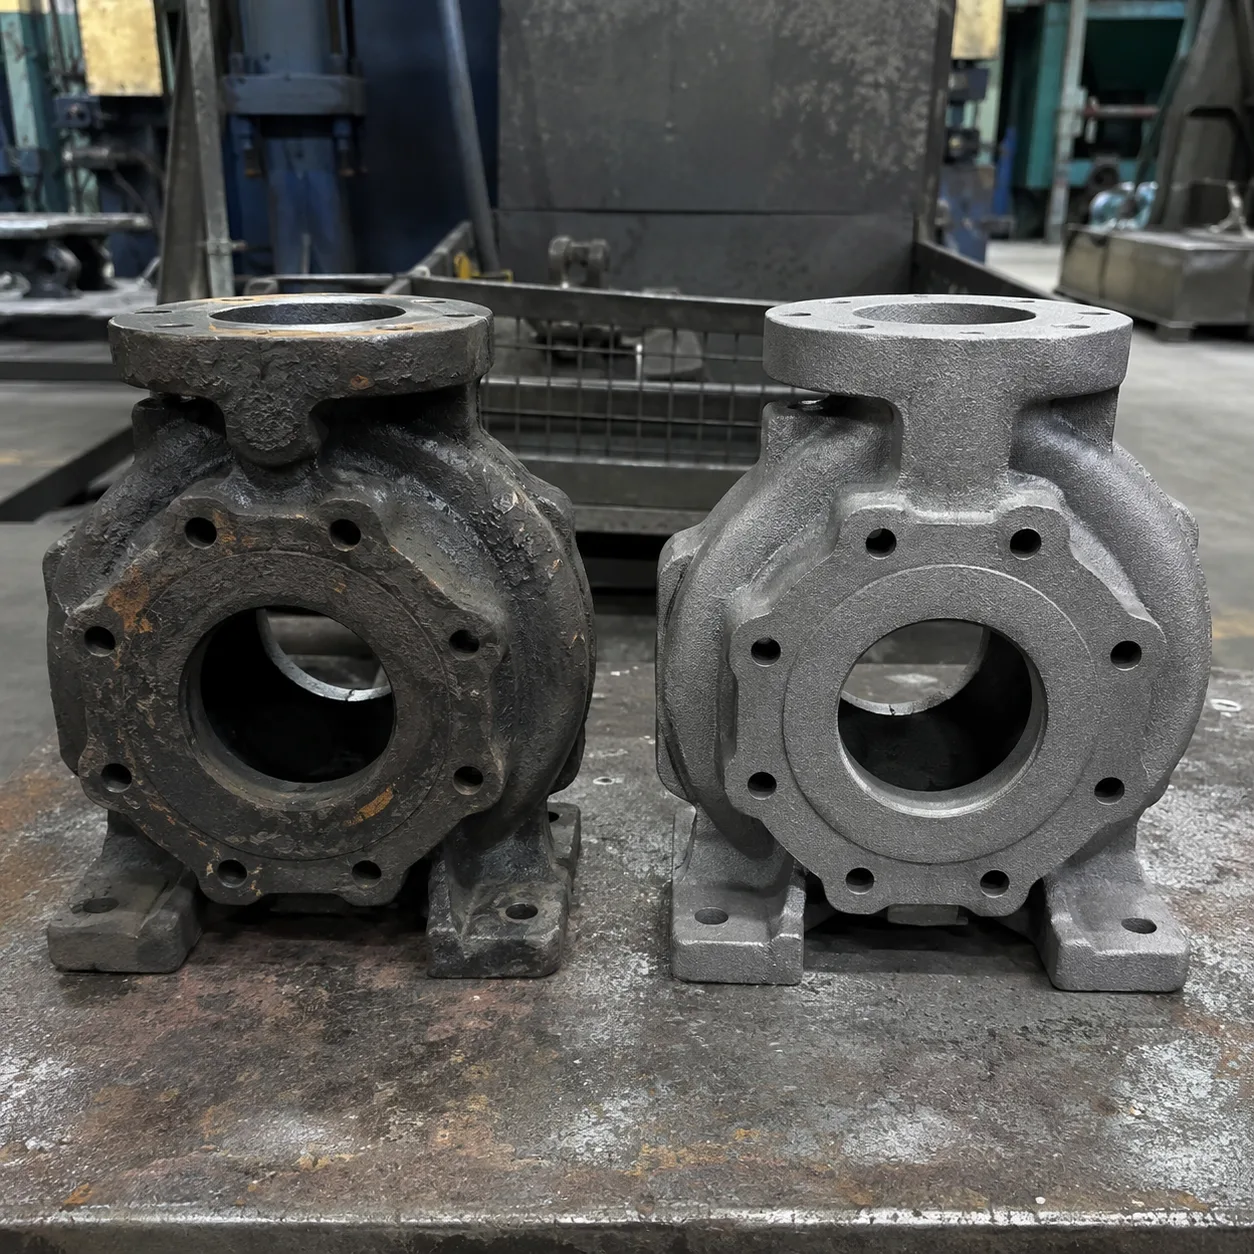
Metallstrahlmittel für Gießereien
Wie Stahlguss-Schrot und Stahlkies in Gießereien zum Entsanden, Entzundern, Reinigen von Gussteilen, zur Vorbereitung von Bearbeitung und Prüfung sowie zur Beschichtungsvorbereitung eingesetzt werden.
Prüfen Sie die Angaben auf dieser Seite und bestätigen Sie die Produktauswahl anhand des Betriebskontexts.
Nach dem Ausleeren und Abkühlen tragen Stahl- und Eisengussteile oft noch Formsand, eingebrannten Sand, Zunder und andere Prozessrückstände. Diese Verunreinigungen stören bei Prüfung, Bearbeitung, Schweißen, Beschichten oder Montage. Die Oberflächenreinigung ist daher ein fester Bestandteil der Gießereinachbearbeitung. ASM International zählt Strahlen, Kernentfernen, Abtrennen und Entgraten zu den wichtigsten Gussteil-Reinigungsverfahren (Nath, 2023).
In Eisengießereien ist Stahlguss-Schrot meist das wichtigste wiederverwendbare Strahlmittel zum Entsanden und zur allgemeinen Gussteilreinigung. Stahlkies hat eine speziellere Rolle, weil seine kantigen Partikel stärker schneiden. ISO 11124-3 behandelt hochgekohlten Stahlguss-Schrot und -Kies für die Strahlreinigung und weist darauf hin, dass beide besonders geeignet sind, wenn Strahlmittelrückgewinnung und Wiederverwendung zur Verfügung stehen (International Organization for Standardization [ISO], 2018).
Stahlschrot zum Entsanden und zur allgemeinen Gussteilreinigung
Nahezu kugelförmiger Stahlschrot wird von Schleuderrädern oder Druckluft auf die Gussoberfläche geschleudert. Die wiederholten Aufpralle entfernen Restsand, Oberflächenoxide und allgemeine Prozessverschmutzung von Stahlguss, Grauguss, Sphäroguss und anderen Eisengussteilen.
Typische Werkstücke sind Ventilgehäuse, Pumpengehäuse, Flansche, Rohrverbindungen, Räder, Naben, Getriebegehäuse, Automobilgussteile und Schwermaschinen-Gussteile. SAE J827 legt Anforderungen an chemische Zusammensetzung und physikalische Eigenschaften von hochgekohltem Stahlguss-Schrot für Strahlreinigung oder Kugelstrahlen fest, SAE J444 definiert das Standard-S-Größensystem (SAE International, 2019a, 2023).
Reinigung dient nicht nur dem Aussehen. Sand kann den Werkzeugverschleiß bei der Bearbeitung erhöhen, und Zunder oder Oberflächenverschmutzung erschweren die Beurteilung der wahren Gussoberfläche. Ein sauber gereinigtes Gussteil lässt sich leichter prüfen und ist besser für Bearbeitung, Schweißen oder Beschichten vorbereitet.
Wann Stahlkies sinnvoll ist
Stahlkies ist normalerweise nicht die erste Wahl zum routinemäßigen Entsanden in der Gießerei. Seine kantige Form erzeugt eine stärkere Schneid- und Schabwirkung als kugelförmiger Stahlschrot. Er wird nützlich, wenn ein Gussteil fest haftenden Zunder, Wärmebehandlungszunder, Lagerrost aufweist oder vor dem Beschichten ein ausgeprägteres Oberflächenprofil benötigt.
SAE J1993 beschreibt hochgekohlten Stahlguss-Kies für Strahlreinigungs- und Ätzarbeiten (SAE International, 2019b). Kies ist die richtige Wahl, wenn sich die geforderte Oberfläche mit reiner Aufprallreinigung nicht effizient erreichen lässt.
Bei dünnwandigen Gussteilen, scharfen Kanten oder maßempfindlichen Bereichen kann zu aggressive Kieswirkung unerwünschte Oberflächenschäden verursachen. Stahlschrot bleibt daher der übliche Ausgangspunkt für die allgemeine Gussteilreinigung.
Schrotgröße, Oberflächenzustand und Reinigungsergebnis
Die Schrotgröße verändert das Gleichgewicht zwischen Aufprallenergie und Flächenabdeckung. Größeres Schrot hat mehr Masse pro Korn und trifft in der Regel härter. Kleineres Schrot liefert mehr Partikel pro Masseneinheit und eine dichtere Abdeckung.
In der Gießereipraxis gilt:
Gröberes Schrot eignet sich für schwere Gussteile und stark haftenden Sand oder Zunder.
Mittleres Schrot bietet einen praktischen Kompromiss für die allgemeine Gussteilreinigung.
Feineres Schrot liefert dichtere Abdeckung und erreicht kleinere Oberflächendetails besser.
SAE J444 standardisiert die Größenbezeichnungen für Stahlguss-Schrot und -Kies und erleichtert so die Abstimmung zwischen Gießereien, Anlagenherstellern und Strahlmittellieferanten (SAE International, 2023).
Die endgültige Oberfläche hängt nicht allein von der Schrotgröße ab. Untersuchungen an Gussoberflächen zeigen, dass die Rauheit nach dem Strahlen sowohl von der ursprünglichen Gussoberfläche als auch vom Strahlprozess selbst abhängt (Nwaogu et al., 2013). Untersuchungen an Sphäroguss zeigen außerdem, dass Strahlen die Oberflächenrauheit und Eigenspannungen verändern kann. Reinigungsintensität und Oberflächenintegrität müssen daher gemeinsam betrachtet werden (Yamabe & Kobayashi, 2006).
Betriebsgemisch und Strahlmittelrückgewinnung
Eine Gießerei-Strahlanlage enthält nie nur neues Strahlmittel. Während des wiederholten Umlaufs verschleißt Stahlschrot und bricht in kleinere Partikel, sodass ein Betriebsgemisch aus verschiedenen Größen entsteht. Ein stabiles Gemisch hilft, Aufprallenergie und Flächenabdeckung auszugleichen.
Gießereien haben außerdem ein spezifisches Recyclingproblem: Der von den Gussteilen entfernte Formsand gelangt in das Strahlmittelrückgewinnungssystem. Wenn Sand, Feinstaub und gebrochenes Strahlmittel nicht wirksam getrennt werden, können sie die Strahlleistung verändern und den Anlagenverschleiß erhöhen.
Das Strahlmittel selbst kann schlechte Strahlabdeckung nicht ausgleichen. Trommelstrahlanlagen, Hängerahmenanlagen, Tischanlagen und Durchlaufanlagen behandeln Gussteile unterschiedlich. Tiefe Aussparungen, Rippen und komplexe Geometrien benötigen die passende Werkstückbewegung, Radstellung, Strahlmittelmenge und Zykluszeit, um dem Strahlstrom richtig ausgesetzt zu sein.
Stahlschrot vs. Stahlkies in Gießereianwendungen
Gießereianforderung | Stahlschrot | Stahlkies |
|---|---|---|
Restsandentfernung | Hauptwahl | Bedingt |
Allgemeine Gussteilreinigung | Hauptwahl | Bedingt |
Zunderentfernung | Geeignet | Aggressivere Option |
Wärmebehandlungszunder | Geeignet | Nützlich bei stark haftendem Zunder |
Vorbereitung vor der Bearbeitung | Üblich | Mit Anforderungen an Oberflächenkontrolle |
Vorbereitung vor der Prüfung | Üblich | Bedingt |
Beschichtungsvorbereitung | Geeignet, wenn Profil ausreicht | Nützlich, wenn mehr Profil gefordert ist |
Dünne oder maßempfindliche Gussteile | In der Regel leichter zu kontrollieren | Erfordert größere Vorsicht |
Materialverträglichkeit
Stahlschrot und -kies aus Kohlenstoffstahl sind hauptsächlich für Eisengussteile geeignet. Sie sollten nicht automatisch bei Aluminium, Edelstahl oder anderen kontaminationsempfindlichen Gussteilen eingesetzt werden, da übertragene Eisenpartikel mit Korrosionsbeständigkeit, Aussehen oder Sauberkeitsanforderungen kollidieren können.
Für diese Materialien müssen Strahlmittelverträglichkeit, Anlagenreinheit, Trennung des Rückgewinnungssystems und Kundenspezifikationen gesondert bewertet werden.
Praktische Auswahllogik für Gießereien
Zum Entsanden und zur routinemäßigen Gussteilreinigung ist Stahlguss-Schrot normalerweise das Hauptprodukt, weil er eine breite, wiederholbare Aufprallabdeckung liefert. Stahlkies ist die aggressivere Option, wenn fest haftender Zunder, Rost oder ein definiertes Beschichtungsprofil behandelt werden müssen.
Das Endergebnis hängt vom gesamten Prozess ab: Schrotgröße, Härte, Betriebsgemisch, Strahlgeschwindigkeit, Anlagengeometrie, Zykluszeit, Gussteilform und Ausgangsoberfläche spielen alle eine Rolle.
YUXIN liefert hochgekohlten Stahlguss-Schrot von S70 bis S1110 und Stahlguss-Kies in den Härteklassen GP, GL und GH von G12 bis G120.
Literaturverzeichnis
International Organization for Standardization. (2018). Preparation of steel substrates before application of paints and related products—Specifications for metallic blast-cleaning abrasives—Part 3: High-carbon cast-steel shot and grit (ISO Standard No. 11124-3:2018). https://www.iso.org/standard/66706.html
Nath, J. (2023). Casting cleaning operations. In Casting equipment engineering guide (pp. 95–114). ASM International. https://doi.org/10.31399/asm.tb.ceeg.t59370095
Nwaogu, U. C., Tiedje, N. S., & Hansen, H. N. (2013). A non-contact 3D method to characterize the surface roughness of castings. Journal of Materials Processing Technology, 213(1), 59–68. https://doi.org/10.1016/j.jmatprotec.2012.08.008
SAE International. (2019a). High-carbon cast-steel shot (SAE Standard J827_201910). https://doi.org/10.4271/J827_201910
SAE International. (2019b). High-carbon cast-steel grit (SAE Standard J1993_201902). https://doi.org/10.4271/J1993_201902
SAE International. (2023). Cast shot and grit size specifications for cleaning and peening (SAE Standard J444_202306). https://doi.org/10.4271/J444_202306
Yamabe, J., & Kobayashi, M. (2006). Effects of surface roughness and residual stress on fatigue strength of shot blasted ductile cast irons with casting surfaces. Journal of the Society of Materials Science, Japan, 55(3), 301–308. https://doi.org/10.2472/jsms.55.301